导电氧化(铬化)与接地导电面处理:机柜电磁屏蔽的关键工艺
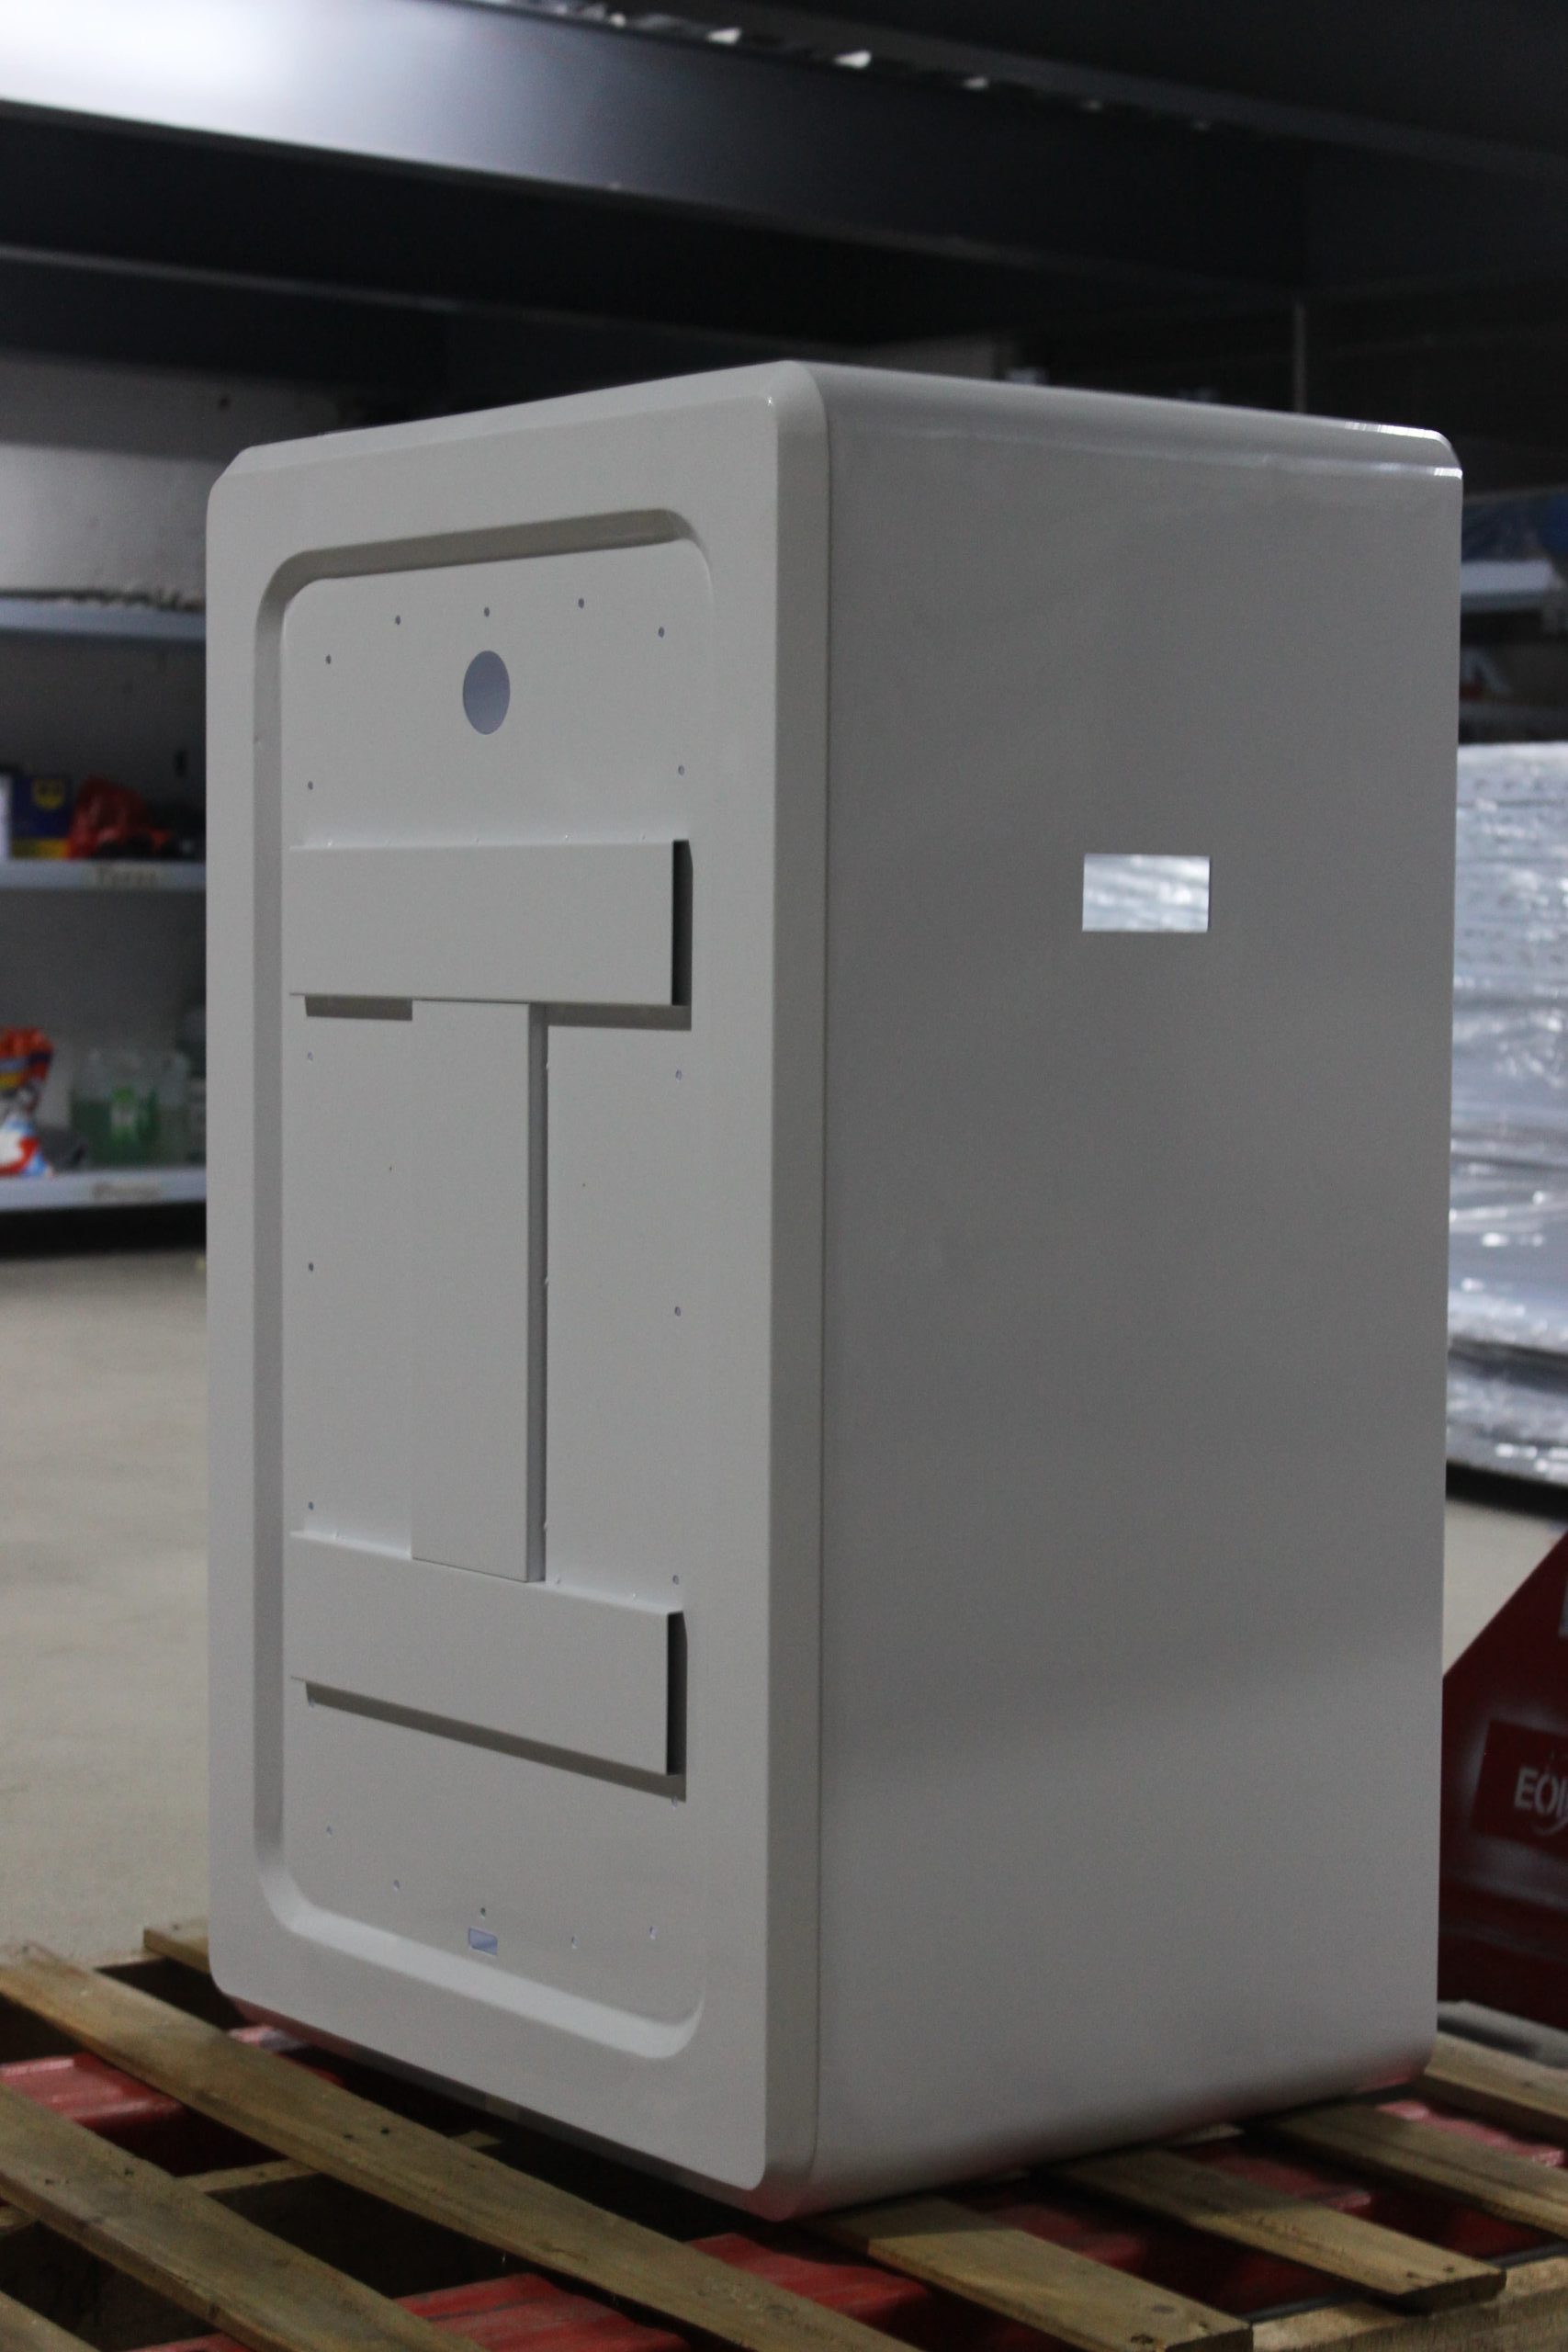
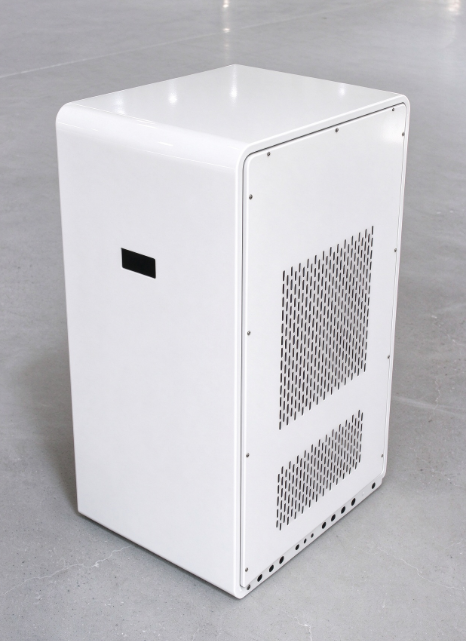
在通讯机柜、工控机箱、新能源设备等产品中,钣金件不仅承担结构功能,还要承担电磁屏蔽和接地导通的功能。然而,铝材在空气中会自然形成氧化膜,喷涂后更是完全不导电,如果处理不当,会导致机柜屏蔽失效、接地电阻超标。导电氧化(铬化)就是解决这一矛盾的关键工艺。小编结合旻朔智能在机柜类产品上的表面处理经验,梳理导电氧化的工艺要点和接地导电面的处理方案。
一、什么是导电氧化
导电氧化,行业中也称为铬化处理、化学氧化、转化膜处理,是通过化学方法在铝材表面生成一层具有一定导电性的转化膜。
它的英文名称在行业内常见的有:Chromate Conversion Coating、Chemical Conversion Coating、Alodine(品牌名,常见于北美客户图纸)。客户图纸上标注 “Alodine” 或 “Chem Film” 时,通常指的就是这一类工艺。
1.1 与阳极氧化的本质区别
| 对比项 | 导电氧化(铬化) | 阳极氧化 |
|---|---|---|
| 成膜方式 | 化学反应 | 电解氧化 |
| 膜层厚度 | 0.1-3μm | 5-25μm |
| 导电性 | 良好,接触电阻低 | 绝缘 |
| 耐蚀性 | 中等 | 强 |
| 颜色 | 本色、淡黄、金黄、透明 | 可染色,选择多 |
| 加工温度 | 常温-40℃ | 常温(硫酸法) |
| 对尺寸影响 | 极小 | 小 |
| 成本 | 较低 | 较高 |
一句话概括:阳极氧化追求”防腐和外观”,导电氧化追求”导电和防腐的平衡”。
1.2 导电性能指标
| 指标 | 典型要求 |
|---|---|
| 接触电阻 | ≤5mΩ(点接触,按客户要求) |
| 表面电阻 | ≤0.1Ω/□(视膜层类型) |
| 盐雾测试 | 48-168 小时(视膜层等级) |
| 膜重 | 0.3-1.5 g/m² |
二、导电氧化的膜层类型
按膜层成分,导电氧化主要分为三类:
| 类型 | 成分 | 颜色 | 特点 |
|---|---|---|---|
| 六价铬 | 铬酸盐 | 金黄/淡黄 | 导电性好,防腐好,但受 RoHS 限制 |
| 三价铬 | 三价铬盐 | 无色/淡蓝 | 环保,导电性好,耐蚀性略低 |
| 无铬(钛锆系) | 钛/锆盐 | 无色 | 完全环保,导电性好,耐蚀性一般 |
RoHS 限制提醒: 欧盟 RoHS 指令限制六价铬的使用(限值 0.1%),出口欧盟的产品应优先选择三价铬或无铬工艺。承接出口订单时,应在报价和工艺确认阶段与客户明确膜层类型。
旻朔智能提醒: 很多客户图纸上只写”导电氧化”,没有说明膜层类型。对于有 RoHS 或 REACH 要求的订单,我们会主动确认并建议采用三价铬或无铬工艺,避免产品到港后因环保问题被拒收。
设备支架

三、适用材料与典型应用
3.1 适用材料
| 材料 | 适用性 | 说明 |
|---|---|---|
| 6061 铝板 | 优 | 最常用的导电氧化基材 |
| 5052 铝板 | 良 | 机柜类常用 |
| 3003 铝板 | 良 | 通用钣金件 |
| 1060 纯铝 | 一般 | 膜层颜色较浅 |
| 6063 型材 | 良 | 型材结构件 |
| 铸铝 | 一般 | 需注意成分对膜层的影响 |
注意: 不同牌号的铝合金,导电氧化后的颜色和导电性会有差异。同一产品如果需要多批次生产,建议固定材料牌号。
3.2 典型应用
| 应用 | 目的 |
|---|---|
| 通讯机柜接地连接面 | 保证金属对金属的可靠导通 |
| 工控机箱内部安装板 | 兼顾客地导通与基础防腐 |
| 电子设备屏蔽腔体 | 保证屏蔽连续性 |
| 新能源电池箱内部支架 | 接地导通 |
| 天线、波导类零件 | 导电与防腐兼顾 |
四、工艺流程
典型的导电氧化流程如下:
脱脂 → 水洗 → 碱蚀(可选)→ 水洗 → 出光(去氧化皮)→ 水洗 → 导电氧化(铬化)→ 水洗 → 干燥 → 检验4.1 关键控制点
| 工序 | 关键参数 | 常见问题 |
|---|---|---|
| 脱脂 | 温度 50-70℃,时间 3-5 分钟 | 脱脂不彻底会造成花斑 |
| 出光 | 硝酸类出光液,常温 | 出光不足膜层不均匀 |
| 铬化 | 常温-40℃,时间 30-120 秒 | 时间过长膜层变厚,导电性下降 |
| 干燥 | 温度不超过 60-70℃ | 高温干燥会破坏膜层导电性 |
特别提醒: 导电氧化膜层的干燥温度不能过高。六价铬膜层在 60℃ 以上长时间烘烤,导电性会明显下降。这一点与喷塑的固化温度要求完全不同,不能混为一谈。
4.2 局部处理与遮蔽
实际产品中,往往只有局部区域需要导电(如接地螺柱周围)。此时需要:
- 在喷塑前对导电区域进行遮蔽
- 遮蔽方式优先选择耐高温胶带、硅胶塞、专用治具
- 拆除遮蔽物后检查涂层边缘是否整齐
- 严禁使用含硅类的脱模剂,会造成喷塑缩孔
五、接地导电面处理方案对比
对于需要接地的钣金件,常用的导电面处理方案有以下几种:
| 方案 | 导电性 | 耐蚀性 | 成本 | 适用场景 |
|---|---|---|---|---|
| 导电氧化 + 局部遮蔽 | 好 | 中 | 中 | 铝质机柜常规方案 |
| 喷塑后局部打磨(去涂层) | 好(但暴露基材) | 差 | 低 | 临时方案,不推荐 |
| 导电涂料(导电漆) | 中 | 中 | 中高 | 非金属基材或复杂形状 |
| 导电密封条/导电衬垫 | 中 | 好 | 中 | 门与框之间的屏蔽 |
| 齿形垫圈(星形垫圈) | 好 | 好 | 低 | 螺柱连接局部导通 |
| 直接压铆接地螺柱 | 好 | 好 | 低 | 常用组合方案 |
推荐组合: 导电氧化处理整体零件 + 接地位置局部遮蔽保留导电面 + 装配时使用齿形垫圈压紧,这是机柜类产品最可靠、成本最合理的方案。
旻朔智能经验: 我们曾遇到机柜接地电阻超标的问题,排查发现是接地螺柱位置的喷塑涂层没有完全去除,虽然螺母拧紧,但涂层形成了绝缘层。后来改为喷塑前遮蔽 + 齿形垫圈的双重方案,接地电阻稳定在 1mΩ 以下。
六、导电性与耐蚀性的平衡
导电氧化最大的技术难点,是导电性和耐蚀性的平衡:
- 膜层越厚,耐蚀性越好,但导电性越差
- 膜层越薄,导电性越好,但耐蚀性不足
- 三价铬膜层导电性好,但耐蚀性低于六价铬
- 无铬膜层最环保,但耐蚀性需要靠涂装配合弥补
工程上的处理原则:
- 结构内部、有涂装保护的导电面,优先保证导电性
- 长期暴露在潮湿环境的导电面,应适当增加膜重或配合密封
- 有盐雾要求的户外产品,建议做 168 小时盐雾验证后再定型
七、常见问题与对策
| 问题 | 成因 | 对策 |
|---|---|---|
| 膜层颜色不均 | 脱脂不彻底或材料成分不均 | 加强前处理,固定材料批次 |
| 导电性不达标 | 膜层过厚或干燥温度过高 | 缩短氧化时间,降低干燥温度 |
| 接触面生锈 | 膜层太薄或环境湿度大 | 提高膜重,增加密封或涂油 |
| 喷塑后导电区失效 | 遮蔽不良导致涂层溢出 | 改进遮蔽治具,增加检查 |
| 六价铬超标 | 工艺选择不当 | 改用三价铬或无铬工艺 |
| 螺纹孔内残留膜层 | 影响螺纹精度 | 氧化后回牙或使用防护塞 |
八、检验与验收
| 检验项 | 方法 | 参考标准 |
|---|---|---|
| 外观 | 目视对比封样 | 颜色均匀,无花斑、无挂灰 |
| 膜重 | 重量法 | 0.3-1.5 g/m² |
| 接触电阻 | 微欧计测量 | ≤5mΩ(按客户要求) |
| 附着力 | 胶带试验 | 无脱落 |
| 盐雾 | 中性盐雾试验 | 48-168 小时 |
| 环保 | XRF 检测 | 六价铬符合 RoHS 限值 |
九、小编总结
导电氧化是一个”不起眼但不可替代”的工艺。它不像喷塑那样决定产品外观,却直接决定了机柜的屏蔽性能、接地可靠性和电气安全。
旻朔智能在机柜类产品的表面处理中,建立了”导电区域识别—遮蔽方案设计—膜层参数控制—接地电阻检验”的完整闭环。我们建议客户在图纸阶段就明确标注导电区域和接地连接面,避免在加工阶段临时处理。把导电和接地要求在图纸上说清楚,是保证机柜电气性能最省事的方法。
本文工艺参数基于实际生产经验整理,仅供参考,具体工艺请结合材料牌号、膜层要求及环保标准确定。